Acero AISI 1018 y 1045 para ejes, pines y bases de carga
Componentes torneados para transmisión, automatización y ensamble industrial, con una combinación eficiente de tenacidad, resistencia mecánica, maquinabilidad y costo.
3–250 mm
Diámetros disponibles
±0.005 mm
Con rectificado posterior
50–2,000
Piezas por lote
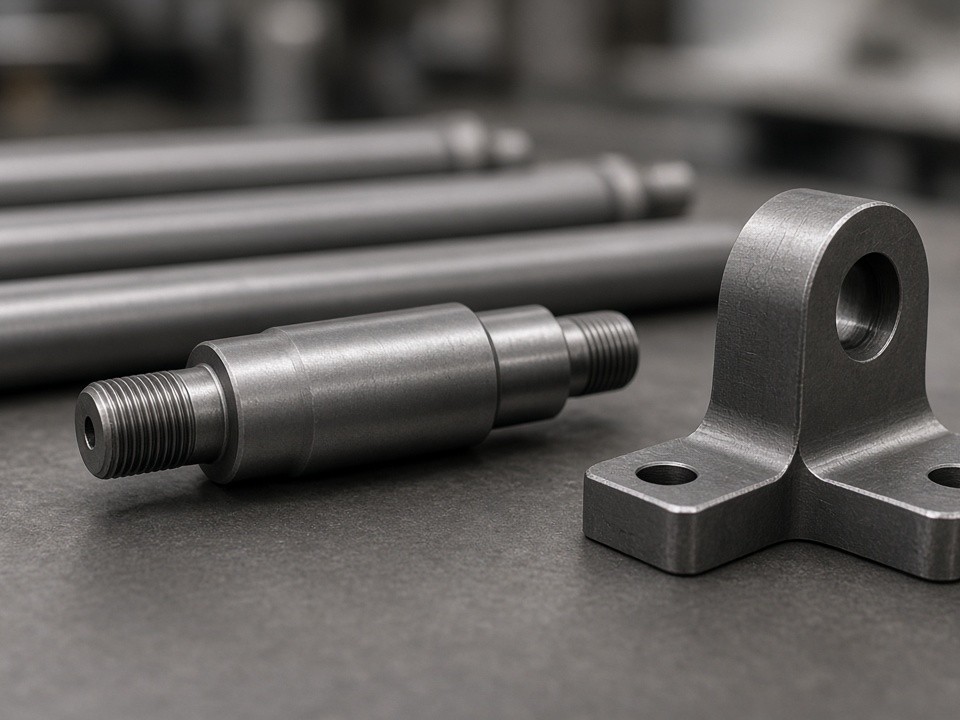
Maquinado y tratamiento coordinados
Un solo flujo para reducir traslados internos y simplificar la liberación del lote.
Selección de material
Dos calidades para resolver distintos puntos de diseño
El acero 1018 y el 1045 permiten optimizar piezas sin recurrir a aceros aleados cuando el proyecto busca equilibrio entre desempeño mecánico, proceso y presupuesto.
Tenacidad y cementado
Adecuado para piezas que deben resistir impacto sin fractura después del cementado. Entrega una superficie dura con núcleo tenaz para árboles y ejes de transmisión.
- • Capa típica de 0.8–1.2 mm
- • Dureza superficial de 58–62 HRC
- • Buena respuesta al torneado
Resistencia y balance mecánico
Recomendado para pines y bases que soportan carga estática y flexión repetida. Después de temple y revenido ofrece una resistencia a la tracción de 620–850 MPa.
- • Temple por inducción o baño de sales
- • Revenido entre 400–550 °C
- • Herramientas de carburo recubierto
Capacidades de producción
Del torneado de precisión al acabado final
La selección del proceso se ajusta a la geometría, el volumen y la función de la pieza. La producción está preparada para prototipos industriales, reposiciones y lotes recurrentes.
Torneado CNC
Tornos CNC de 5 ejes y tornos suizos para diámetros de 3 a 250 mm.
Tolerancias estándar: ±0.02 mm en diámetros y ±0.05 mm en longitudes.
Tratamiento térmico
Cementado en atmósfera endotérmica para 1018; temple por inducción o sales y revenido para 1045.
El proceso se define según dureza, profundidad y función de la pieza.
Protección superficial
Fosfatado negro o galvanizado electrolítico de 8–15 µm conforme a ASTM B633.
Acabados económicos para operación, almacenamiento y ensamble.
Maquinabilidad orientada al costo total
El 1018 puede mecanizarse en seco o con refrigerante soluble. Para el 1045 se emplean velocidades reducidas y herramientas de carburo recubierto para preservar la vida útil y mantener la estabilidad del proceso.
Precisión cuando el diseño lo exige
Cuando se requiere mayor control dimensional, el rectificado posterior permite alcanzar tolerancias de hasta ±0.005 mm, con inspección integrada al ciclo de fabricación.
Aplicación por componente
Parámetros de referencia para piezas comunes
Valores de orientación para seleccionar material, proceso y acabado. La especificación final se valida con el plano y la condición de servicio.
| Pieza | Material | Dimensiones | Tolerancia | Acabado | Dureza final |
|---|---|---|---|---|---|
| Eje de transmisión | 1018 | Ø25–80 × 150–450 mm | ±0.015 mm | Cementado + negro | 58–62 HRC superficial |
| Pin de articulación | 1045 | Ø12–35 × 40–120 mm | ±0.02 mm | Temple + galvanizado | 28–32 HRC |
| Base de soporte | 1045 | Ø60–180 × 20–60 mm | ±0.05 mm | Fresado + negro | 25–28 HRC |
| Árbol intermedio | 1018 | Ø18–55 × 200–600 mm | ±0.01 mm | Cementado | 60 HRC superficial |
Experiencia de aplicación
Preparado para las exigencias de plantas mexicanas
La combinación de 1018 cementado y 1045 templado se utiliza en cadenas de suministro de transmisión, automatización y manufactura industrial.
Bajío
Ejes 1018 cementados para cajas de engranajes que operan a 3,000 rpm.
Monterrey y Saltillo
Pines 1045 templados para fijación de moldes y fixtures de soldadura.
Almacenes industriales
Bases galvanizadas para proteger contra corrosión sin clima controlado.
Preguntas técnicas
Información para definir el siguiente lote
Revise los puntos más relevantes antes de enviar su plano o solicitud de compra.
Cotización y envío DDP
Reciba una propuesta para su pieza
Envíe el plano, la cantidad anual estimada y la norma de material. Respondemos con precio unitario, plazo de entrega y términos DDP a planta IMMEX en 24 horas hábiles.