Rectificado plano superficial para moldes, guías y bases ópticas
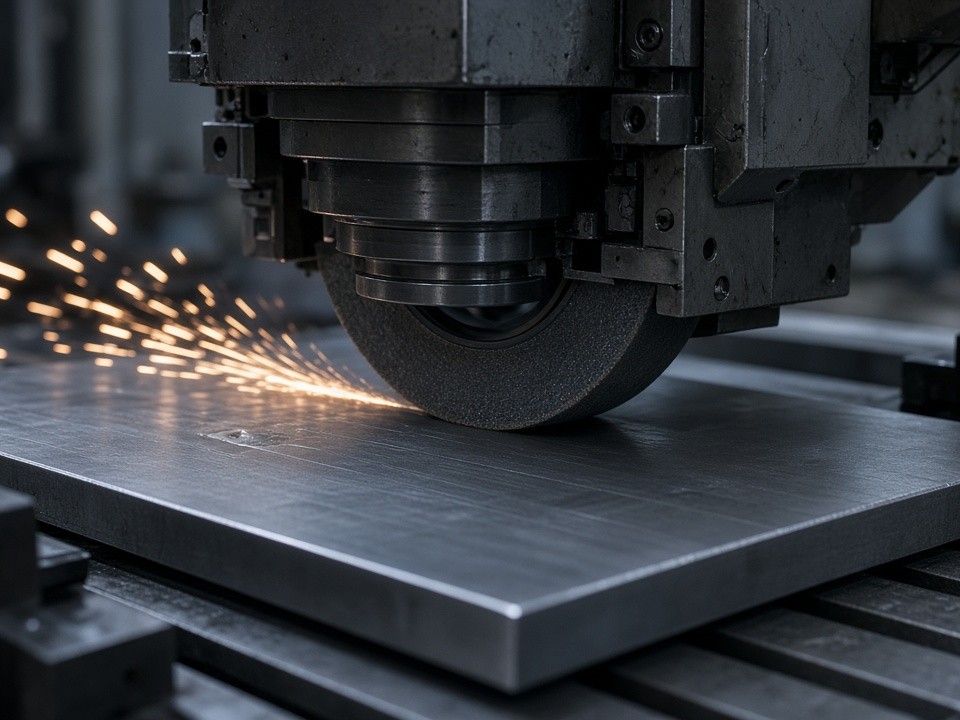
Superficies de trabajo planas, densas y sin rayas para piezas que exigen alta planicidad y paralelismo constante. PartsMake procesa componentes de gran formato después del mecanizado o tratamiento térmico.
3000 mm
Longitud máxima
0.005 mm
Planicidad por metro
1500 mm
Ancho máximo de pieza
0.008 mm
Paralelismo entre caras
2500 kg
Peso máximo por pieza
Control dimensional desde la estabilización del material
Las rectificadoras de plato magnético y de mordaza admiten piezas de hasta 3000 mm de largo y 1500 mm de ancho. La refrigeración de alta presión mantiene controlada la temperatura de corte para evitar la reintroducción de tensiones residuales en aceros para moldes como P20, H13 y 1.2311.
Tratamiento previo
550–600 °C · 4 horas
Ciclo de alivio de tensiones antes del rectificado final para estabilizar el material y proteger la geometría terminada.
Desbaste controlado
Pasadas con muela de grano 46 para retirar variaciones de espesor sin comprometer la estabilidad de la pieza.
Acabado superficial
Muela de grano 80, en seco o con lubricante, para obtener una cara de trabajo uniforme y libre de marcas.
Resultado metrológico verificable
Planicidad de 0.005 mm por metro y paralelismo entre caras de 0.008 mm, con certificado de medición incluido en cada lote.
Una superficie estable para cada referencia crítica
El proceso prepara caras de contacto uniformes para ensambles donde la alineación, la fricción y la repetibilidad dimensional son determinantes.
Moldes de inyección y soplado
Bases de molde y placas de soporte con el paralelismo necesario para evitar fugas de material fundido.
Guías lineales y carros
Superficies sin marcas y con rugosidad Ra 0.4 µm para reducir fricción y desgaste prematuro en automatización.
Bases ópticas y de medición
Caras de montaje planas para conservar la alineación de sensores, sistemas de visión y equipos de medición.
Verificación por lote: cada entrega incluye certificado de planicidad y paralelismo, medido sobre mesa de granito con indicador de carátula calibrado.
Parámetros de rectificado disponibles
La revisión del plano confirma la combinación adecuada de material, tolerancia, acabado y método de sujeción.
| Parámetro | Rango disponible | Tolerancia típica | Materiales frecuentes |
|---|---|---|---|
| Longitud máxima | 3000 mm | — | Acero para moldes, aluminio |
| Ancho máximo | 1500 mm | — | Acero inoxidable, titanio |
| Espesor mínimo | 8 mm | ±0.02 mm | P20, H13, 1.2311 |
| Planicidad | — | 0.005 mm / 1000 mm | Todos los aceros |
| Paralelismo | — | 0.008 mm | Todos los aceros |
| Rugosidad superficial | Ra 0.2–1.6 µm | — | Acero y aluminio |
| Peso máximo por pieza | 2500 kg | — | Bloques de molde |
El ciclo se adapta al historial de la pieza
Después del temple, se programa una pasada ligera de 0.15 mm para eliminar la capa descarburizada y restaurar la geometría.
Si la pieza ya fue aliviada de tensiones en origen, se reduce el material removido y se acorta el ciclo total.
En moldes de gran volumen, el rectificado plano combinado con escariado de agujeros de guía en la misma máquina reduce el setup y conserva la referencia geométrica entre caras.
Logística y documentación
Planeación clara para producción
La mayoría de los pedidos se programa en 5 a 8 días hábiles después de recibir la orden de compra y el plano técnico.
- ✓Recolección para componentes de hasta 800 kg dentro del corredor industrial de Querétaro y Monterrey.
- ✓Reporte de medición de planicidad y paralelismo.
- ✓Certificado de material (MTR) cuando se suministra la pieza.
- ✓Instrucciones de manipulación para evitar daños durante el transporte.
Antes de enviar tu plano
Comparte las condiciones de la pieza para que ingeniería defina el ciclo y la documentación aplicable.
Cotiza tu rectificado plano superficial
Envía tu plano en PDF o STEP con cantidad, material y tolerancias. Nuestro equipo revisará el archivo y preparará una propuesta con tiempos de entrega y condiciones de embalaje.
Atención en México
Respuesta de ingeniería en menos de 24 horas hábiles.