Doblado y Conformado de Lámina con Compensación Algorítmica de Rebote
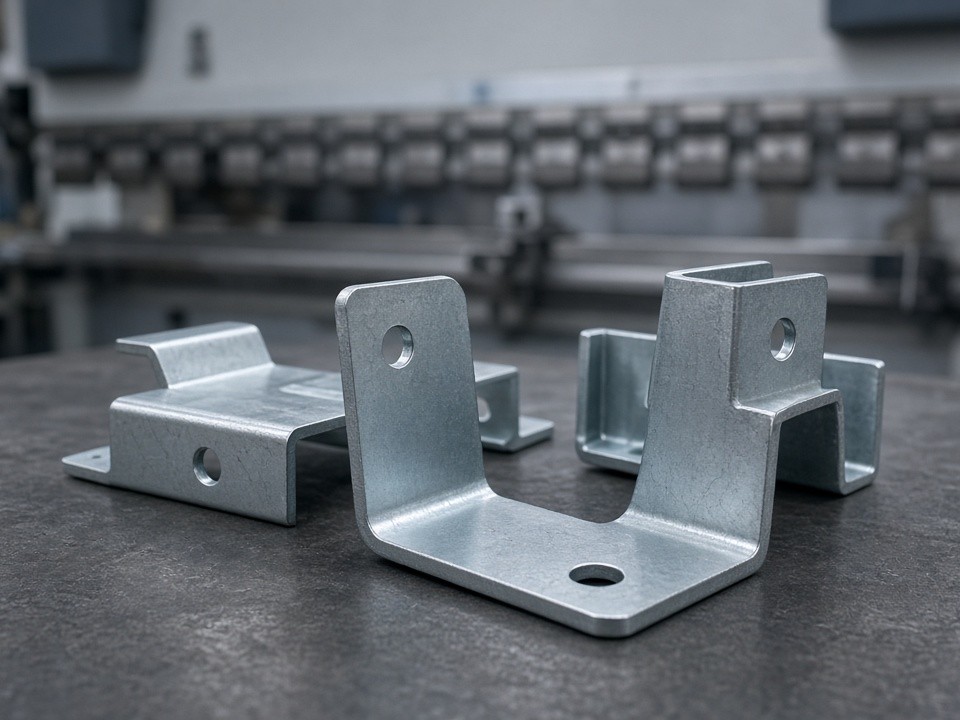
Ejecutamos plegado CNC de alta precisión en prensas electrohidráulicas multieje con servocontrol activo. Mediante algoritmos de compensación en tiempo real, neutralizamos las variaciones elásticas del material para asegurar que piezas con geometrías complejas y dobleces múltiples cumplan estrictamente los ángulos y tolerancias acumuladas del modelo CAD 3D.
Precisión Dimensional 3D CAD
Compensación Dinámica de Rebote para Cero Errores Acumulados
En perfiles con cinco o más dobleces consecutivos, el rebote elástico convencional desvía las cotas terminales. Nuestro sistema electrohidráulico integra sensores axiales y compensación servoasistida por ciclo, erradicando desajustes en el ensamblaje final.
Lectura Dinámica por Eje
Codificadores ópticos y sensores de presión en cada cilindro servoasistido evalúan la resistencia y espesor de la chapa en tiempo real durante la penetración del punzón.
Algoritmo de Corrección Angular
El controlador de la prensa procesa el límite elástico del lote y ajusta automáticamente la carrera y sobre-inclinación requerida antes de completar la secuencia del pliegue.
Conformidad Geométrica CAD
La posición de agujeros, pestañas de sujeción y ranuras se conserva íntegra a través de dobleces opuestos, preservando el ajuste nominal proyectado en el modelo nativo 3D.
Datos Técnicos y Materiales
Capacidad de Prensa y Factores de Compensación
| Especificación de Manufactura | Valor PartsMake | Impacto en Calidad |
|---|---|---|
| Fuerza máxima de prensa | 200 toneladas | Capacidad para conformado en placa pesada sin deformar bastidores |
| Longitud máxima de doblado | 3000 mm | Perfiles continuos y envolventes industriales sin cortes ni empalmes |
| Rango de espesor admisible | 0.3 mm a 25 mm | Flexibilidad desde laminados de blindaje hasta estructuras portantes pesadas |
| Tolerancia lineal típica | ±0.25 mm | Alineación directa para barrenos pre-punzonados y corte láser previo |
| Tolerancia angular | ±0.5° | Repetibilidad uniforme en lotes cerrados de producción masiva |
| Diámetro mínimo de herramienta | Igual al espesor del material | Evita fisuración en la fibra exterior durante el radio de curvatura crítico |
| Material Base | Grados Comunes Procesados | Factor de Compensación Típico | Monitoreo Previo |
|---|---|---|---|
| Acero al carbono | SPCC, CRS, A36 | 2° – 4° | Muestreo de dureza y dirección del grano de laminación |
| Acero inoxidable | AISI 304, AISI 316 | 3° – 6° | Compensación por endurecimiento mecánico por deformación |
| Aluminio industrial | 5052-H32, 6061-T6 | 1.5° – 3° | Control de radio mínimo para evitar microfracturas superficiales |
| Acero galvanizado | SECC, SGCC | 2.5° – 4.5° | Ajuste de matriz para proteger el recubrimiento de zinc |
* Nota: Cada lote de lámina pasa por verificación dimensional de espesor micrométrico antes de programar la secuencia CNC para calibrar la base de datos de compensación.
Desempeño en Líneas Ensambladoras
Aplicaciones en Corredores Industriales de México
Proveemos soluciones a plantas maquiladoras e integradores OEM bajo esquemas de alta repetibilidad y entregas secuenciadas.
Chasis de Automatización y Gabinetes Electrónicos
Componentes con dobleces internos a 90° y 120° que deben acoplarse con tapas periféricas sin holguras indeseadas. Gracias al algoritmo de corrección servoeléctrico, la dispersión angular entre la primera y la última pieza de un lote de 500 unidades se mantiene por debajo de los 0.5°.
- Ensamble hermético sin retrabajo manual en línea
- Ajuste continuo a especificaciones NEMA/IP
Brackets Automotrices de Alta Exigencia
Piezas estructurales sometidas a tres dobleces sucesivos en sentidos opuestos. El cálculo algorítmico garantiza que la distancia entre barrenos posformado se conserve dentro de ±0.3 mm, asegurando su fijación exacta en fixtures robotizados de soldadura.
- Concordancia de centros de barreno para pernos pasantes
- Cero desviación por deformación de fibra neutra
Metodología Operativa
Selección de Proceso según Geometría y Ensamble
Cada diseño se evalúa desde su archivo paramétrico para asignar la cinemática de herramientas, matrices de radio seccional y los descansos requeridos durante el ciclo.
Entregables de Calidad con Cada Embarque:
Reporte dimensional formal (medición de los primeros 5 y últimos 5 componentes), certificado de molino del material, fotografías de set-up de herramental y gemelos de inspección en formatos PDF y STEP.
Dobleces Simples (Hasta 4 Pasadas)
Plegado CNC continuo en estación unitaria. Ideal para perfiles perimetrales, pestañas de cerramiento y cubiertas estándar, maximizando velocidad y reduciendo costos por pieza.
Dobleces Opuestos o Radios Variables
Secuencia programada con compensación paso a paso e inspección dimensional intermedia en máquina de medición por coordenadas (CMM), evitando interferencias con mordazas y punzones especiales.
Subensambles con Soldadura Posterior
Doblado conformado previo al ensamble por proceso TIG o MIG. El doblado previo disminuye el tiempo de ajuste en mesa y previene distorsiones por tensión térmica.
Inicie su Proyecto de Doblado CNC
Envíe sus archivos 3D (STEP / IGES) o dibujos de fabricación en PDF detallando el volumen por lote o estimado anual. Nuestro equipo técnico evaluará la viabilidad geométrica y el factor de compensación elástica requerido.
PartsMake